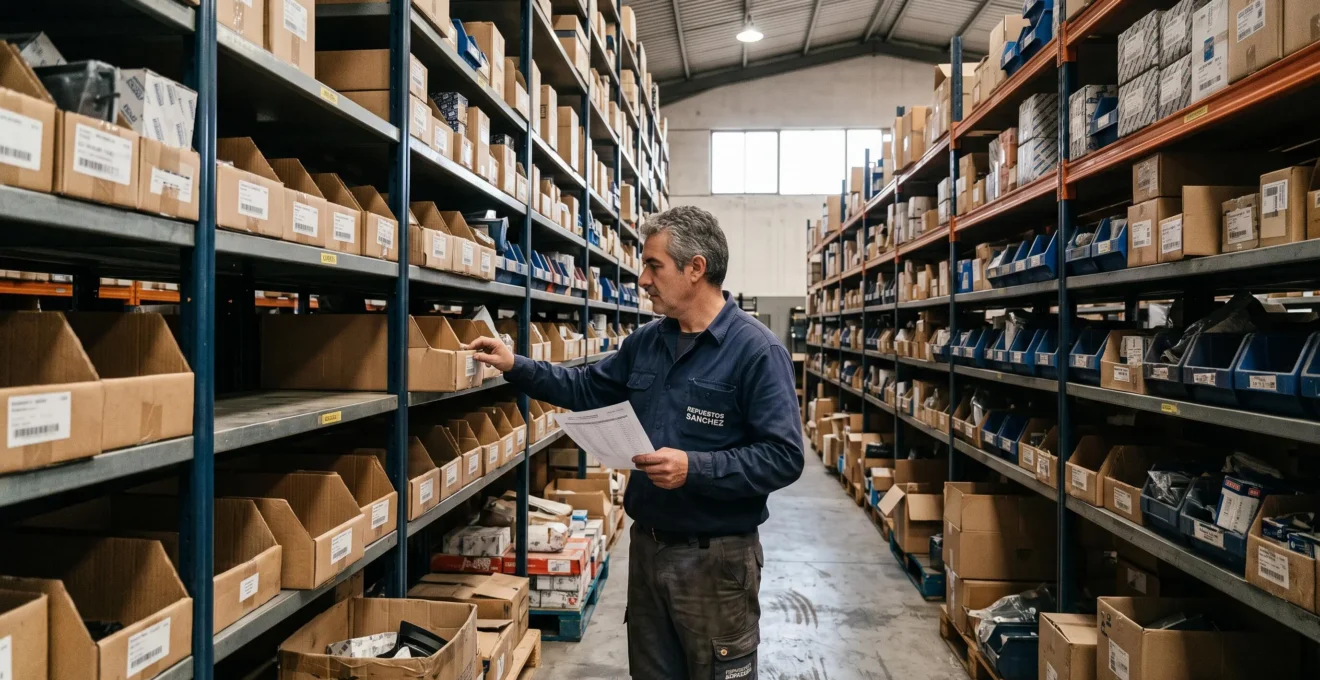
Un almacén puede estar lleno y seguir perdiendo ventas por falta de existencias. En un taller de automoción, basta con que falte una junta, un sensor o una referencia específica para retrasar una reparación, aunque haya miles de euros invertidos en otras piezas.
El problema no siempre es comprar poco. Muchas pymes españolas acumulan referencias que apenas salen mientras reponen tarde las que necesitan sus clientes. La solución consiste en distribuir mejor el capital entre productos, ajustar la reposición y comprobar que el inventario registrado existe realmente.
No hace falta empezar implantando un sistema complejo. Con ventas de los últimos 60 a 90 días, plazos de proveedores, conteos físicos y un registro básico de devoluciones es posible establecer reglas de control. El objetivo tampoco es eliminar todas las roturas, algo que puede resultar demasiado costoso, sino decidir cuáles merece la pena prevenir y cuánto inventario mantener para conseguirlo.
Tres decisiones para reducir las roturas sin llenar el almacén
- Clasifica las referencias por consumo y criticidad: no todas necesitan el mismo stock de seguridad ni la misma frecuencia de revisión.
- Calcula la reposición según la demanda y el plazo real del proveedor, pero comprueba primero que las existencias del sistema coincidan con las físicas.
- Libera espacio reduciendo compras de baja rotación y separando las devoluciones pendientes del stock disponible para vender.
- ¿Por qué tener más stock no evita roturas si tu demanda es irregular?
- ¿Cómo hacer un ABC en 60 minutos y decidir qué controlar cada semana?
- ¿Qué te conviene más: revisar cada semana o usar punto de pedido si tu demanda cambia mucho?
- El error que hace inútil tu stock: confiar en el sistema cuando el físico no cuadra
- Qué plan de conteo cíclico te sube la precisión sin parar el almacén
- ¿Qué te conviene más: comprar volumen o comprar a menudo si tu almacén está al 90%?
- El error de mezclar devoluciones con stock bueno que te genera roturas « fantasma »
- Cómo gestionar devoluciones sin saturar tu almacén los lunes y perder margen
¿Por qué tener más stock no evita roturas si tu demanda es irregular?
Tener más stock no evita necesariamente las roturas porque la demanda no se reparte por igual entre todas las referencias. Puedes almacenar piezas suficientes para varios meses y quedarte sin las que exige una reparación urgente. Cuando la demanda es irregular, proteger el servicio requiere identificar productos críticos y ajustar sus existencias, no aumentar indiscriminadamente el inventario.
Imagina un distribuidor de recambios que compra filtros, sensores y componentes electrónicos basándose en las ventas del año anterior. Algunos productos mantienen una salida estable, pero otros se solicitan por campañas, averías poco frecuentes o cambios en los modelos atendidos.
Si el negocio aumenta todas las existencias un 20 %, también compra un 20 % más de artículos que quizá no necesite. El capital crece, pero las referencias que se agotan inesperadamente pueden seguir siendo las mismas.
La diferencia fundamental es distinguir entre stock de seguridad, reservado para absorber incertidumbre, y stock sin rotación, que ocupa espacio sin responder a una demanda reciente o razonablemente prevista.
El tutorial sobre el cálculo del stock de seguridad de NC State University explica que las existencias adicionales deben relacionarse con la variabilidad de la demanda o de los plazos de suministro. Ese equilibrio depende también del coste de quedarse sin producto frente al de mantenerlo almacenado.
Para estudiar el problema, compara dos datos de los últimos tres meses:
- Las referencias que han provocado roturas, ventas perdidas o reparaciones retrasadas.
- El valor invertido en las 20 referencias de menor rotación, junto con sus unidades y meses de cobertura estimada.
Si tienes 20.000 € inmovilizados, no todo ese importe representa necesariamente un exceso. El coste real depende del espacio utilizado, la financiación, el tiempo almacenado y el riesgo de obsolescencia. En automoción, el análisis de SERNAUTO sobre los retos de la posventa identifica la evolución del parque, la electrificación y las nuevas tecnologías como factores que modifican las necesidades de mantenimiento.
Esta revisión permite decidir dónde mantener protección y dónde reducir compras futuras. El siguiente paso es ordenar las referencias para dedicar más atención a las que verdaderamente sostienen el servicio.
¿Cómo hacer un ABC en 60 minutos y decidir qué controlar cada semana?
Para hacer un ABC en 60 minutos, exporta las ventas por referencia de los últimos 60 a 90 días, calcula su consumo y ordénalas de mayor a menor. Después, separa los productos de mayor movimiento de los secundarios y añade una marca de criticidad. Así podrás concentrar las revisiones semanales en piezas importantes sin vigilar todo el catálogo.
Una clasificación ABC tradicional suele utilizar el valor anual de consumo, calculado multiplicando las unidades consumidas por su coste. Para un diagnóstico rápido de disponibilidad, también puedes clasificar por unidades vendidas y analizar el valor económico por separado. Son criterios diferentes y no deben confundirse.
El procedimiento puede organizarse en cinco pasos:
- Exporta una fila por referencia con unidades vendidas y, si está disponible, coste unitario.
- Calcula el consumo del periodo y ordénalo de mayor a menor.
- Calcula el porcentaje acumulado de consumo sobre el total.
- Divide las referencias en grupos A, B y C mediante umbrales iniciales ajustables.
- Marca las piezas capaces de inmovilizar un vehículo o retrasar una reparación, aunque tengan pocas ventas.
Como criterio inicial de trabajo, puedes asignar A a las referencias que acumulan aproximadamente el primer 80 % del consumo, B al siguiente 15 % y C al 5 % restante. Son límites orientativos para esta clasificación operativa, no una regla universal ni una proporción obligatoria de referencias.
En un negocio de recambios, el movimiento no explica toda la importancia de una pieza. Una junta económica y poco demandada puede ser decisiva si su ausencia paraliza una reparación y no existe una alternativa inmediata.
Por eso resulta útil añadir una etiqueta de criticidad independiente. Una pieza de bajo consumo, pero crítica y con reposición lenta, merece una política más exigente que otra de mayor rotación fácilmente sustituible.
Esta tabla propone una frecuencia inicial de revisión, que deberá ajustarse según incidencias y capacidad del almacén.
| Grupo | Revisión propuesta | Decisión prioritaria |
|---|---|---|
| A o referencia crítica | Semanal | Comprobar disponibilidad, demanda y reposición. |
| B no crítica | Mensual | Revisar cobertura y cambios de consumo. |
| C no crítica | Por excepción y revisión periódica | Detectar inmovilizado y evitar reposición automática. |
Repite el ABC aproximadamente cada trimestre o cuando cambien sensiblemente los vehículos atendidos, la composición de ventas o el catálogo. No necesitas recalcularlo cada semana para que sea útil.
El ABC indica qué controlar, pero todavía no determina cuándo comprar. Para eso hay que elegir entre revisar el inventario en fechas concretas o reponer cuando las existencias alcanzan un umbral.
¿Qué te conviene más: revisar cada semana o usar punto de pedido si tu demanda cambia mucho?
Si tienes muchas referencias y poco tiempo administrativo, una revisión periódica semanal puede ser más manejable. Si unas pocas piezas críticas presentan demanda variable o plazos de entrega relevantes, suele convenir vigilarlas mediante puntos de pedido. La solución más práctica para muchos talleres es combinar ambos sistemas según el consumo, la criticidad y la fiabilidad de los datos.
La revisión periódica consiste en observar las existencias en una fecha definida y calcular cuánto comprar para alcanzar un nivel objetivo. Entre revisiones pueden producirse ventas que obliguen a mantener protección adicional.
En cambio, el punto de pedido activa una decisión de reposición cuando la posición de inventario alcanza un umbral. Esta posición considera el stock disponible y los pedidos pendientes de recibir, descontando compromisos ya adquiridos.
La diferencia importa porque el punto de pedido no es simplemente la cantidad que queda en una estantería.
| Criterio | Revisión periódica | Punto de pedido |
|---|---|---|
| Momento de control | En fechas establecidas. | Al alcanzar un umbral. |
| Ventaja operativa | Facilita agrupar tareas y compras. | Permite reaccionar a consumos entre revisiones. |
| Limitación | Exige cubrir también el intervalo entre revisiones. | Necesita registros actualizados y parámetros fiables. |
| Aplicación inicial | Referencias numerosas y menos críticas. | Referencias críticas que requieren seguimiento cercano. |
Para calcular un punto de pedido básico, utiliza esta relación:
Punto de pedido = demanda prevista durante el plazo de reposición + stock de seguridad.
Ejemplo hipotético: reposición de una referencia crítica
Un distribuidor vende una media de 4 unidades diarias de una pieza y el proveedor suele entregarla en 5 días laborables. La demanda media durante ese plazo sería de 20 unidades.
Si, únicamente como supuesto didáctico, se decide mantener 8 unidades adicionales de protección, el punto de pedido sería de 28 unidades de posición de inventario. Esas 8 unidades no constituyen un stock de seguridad estadísticamente validado: deberían revisarse con los datos de variación de demanda y entrega.
Si el proveedor entrega en plazos muy variables, el colchón debe responder también a esa incertidumbre. Para piezas con demanda intermitente, una media simple puede ocultar largos periodos sin salidas seguidos de pedidos importantes.
Otro riesgo consiste en reaccionar a un pico excepcional elevando permanentemente los mínimos. Esto puede propagar pedidos excesivos por la cadena de suministro y dejar existencias acumuladas cuando la demanda vuelve a bajar, un mecanismo relacionado con el efecto látigo.
Sin embargo, ambos métodos dependen de una condición previa: que las existencias registradas representen fielmente las unidades que el negocio puede utilizar o vender.
El error que hace inútil tu stock: confiar en el sistema cuando el físico no cuadra
Un punto de pedido perfectamente calculado resulta inútil si el sistema muestra ocho unidades y solo existen tres disponibles. El programa puede retrasar la compra porque interpreta que todavía hay suficiente stock, mientras el taller descubre la falta de material cuando debe terminar una reparación.
Este problema suele originarse en operaciones cotidianas que no se registran correctamente: piezas consumidas en una orden de trabajo todavía abierta, ventas de mostrador pendientes de contabilizar, préstamos entre vehículos, ubicaciones compartidas o devoluciones que aparecen como disponibles sin haber sido revisadas.
El desfase puede operar en ambos sentidos. Si el sistema muestra menos unidades de las reales, se generan compras innecesarias. Si muestra más, aumentan las roturas inesperadas.
Una forma sencilla de medir la fiabilidad es seleccionar referencias A y comparar cada mes la cantidad física con la registrada. El indicador puede expresarse así:
Exactitud por referencia = referencias con cantidad correcta ÷ referencias comprobadas × 100.
Ejemplo hipotético de exactitud del inventario
En una muestra de 40 referencias, 34 coinciden exactamente con el sistema. La exactitud por referencia es del 85 %. Las seis discrepancias deben analizarse individualmente, aunque representen pocas unidades.
Este indicador mide coincidencias exactas por referencia, no el porcentaje de unidades correctas ni su valor económico. Conviene seguir también la gravedad de los desfases.
Define un umbral interno de exactitud teniendo en cuenta la criticidad del negocio. Si los resultados están por debajo, prioriza corregir entradas, salidas y movimientos antes de modificar los mínimos de reposición.
No es necesario abandonar el programa de gestión. Lo importante es no recalibrar sus parámetros a partir de registros que todavía contienen errores sistemáticos.
Una vez identificadas las discrepancias, el conteo cíclico permite convertir esa comprobación puntual en una rutina sostenible sin detener toda la actividad.
Qué plan de conteo cíclico te sube la precisión sin parar el almacén
El conteo cíclico consiste en revisar una parte del inventario en intervalos programados, en lugar de intentar comprobar todas las referencias al mismo tiempo. Su utilidad está en detectar errores cerca del momento en que se producen y corregir sus causas antes de que afecten a nuevas operaciones.
La documentación de Oracle sobre el conteo cíclico describe un sistema en el que los productos se agrupan por clases y se revisan con frecuencias diferenciadas. Presenta, como ejemplos, revisiones trimestrales para A, semestrales para B y anuales para C. No son frecuencias obligatorias ni necesariamente óptimas para cualquier almacén.
En un taller pequeño con incidencias frecuentes, puede resultar razonable comenzar comprobando semanalmente un grupo reducido de referencias críticas, sin que esto implique contar todo el grupo A cada semana.
Organiza los recuentos durante periodos de menor actividad y establece una regla para registrar cualquier movimiento que ocurra mientras se cuenta. De lo contrario, una venta o traslado simultáneo puede parecer un descuadre que no existe.
La hoja de control necesita pocos campos: referencia, ubicación, cantidad registrada, cantidad física, diferencia, fecha y causa identificada. Para comenzar no es imprescindible comprar lectores de códigos si el volumen permite un registro manual fiable.
El elemento decisivo no es el número de veces que se cuenta, sino lo que ocurre después de encontrar un error. Ajustar las unidades sin investigar la causa puede hacer que la misma discrepancia reaparezca.
Conviene añadir un conteo por evento: si una ubicación aparece vacía cuando debería tener mercancía, o surge una salida inesperada a cero, se comprueba esa referencia inmediatamente.
Checklist para implantar el control físico de existencias
- Selecciona las referencias A y críticas; entrega una lista identificada con sus ubicaciones.
- Asigna una frecuencia de conteo a cada grupo; deja preparado un calendario de cuatro semanas.
- Cuenta físicamente un primer lote en una franja tranquila; registra una hoja con cantidades y fecha.
- Investiga cada discrepancia antes de validarla; conserva un registro de incidencias con causa y corrección.
- Calcula la exactitud de la muestra y revisa las incidencias repetidas; prepara un informe mensual de control.
Con varias semanas de registros, podrás comprobar qué operaciones provocan más diferencias y dirigir las mejoras a recepción, ubicación, consumo o devoluciones, según corresponda.
Un inventario fiable ayuda también a decidir cuánto comprar. Esta decisión es especialmente importante cuando queda poco espacio y los descuentos por volumen parecen atractivos.
¿Qué te conviene más: comprar volumen o comprar a menudo si tu almacén está al 90%?
Si tu almacén está ocupado al 90 %, comprar más volumen solo conviene cuando el ahorro total supera los costes adicionales de almacenamiento, financiación y riesgo de obsolescencia. Para referencias con demanda incierta, comprar cantidades menores y reponer con más frecuencia suele preservar mejor el espacio, siempre que el proveedor permita plazos y costes de suministro aceptables.
Un descuento por caja no equivale necesariamente a una compra rentable. Al adquirir unidades que tardarán mucho en salir, el negocio utiliza espacio, capital y tiempo de manipulación que podría dedicar a referencias más necesarias.
El cálculo debe comparar el ahorro de compra con todos los costes incrementales de mantener esas unidades adicionales. También conviene estimar si la ocupación resultante dificulta las operaciones o impide introducir otros productos.
Ejemplo hipotético: descuento por volumen frente a compras pequeñas
Un proveedor ofrece una pieza a 30 € por unidad en pedidos pequeños o a 27 € si se compran 100 unidades. El ahorro unitario es de 3 € y el ahorro total frente a comprar esas mismas 100 unidades al precio superior sería de 300 €.
Si adquirirlas de golpe genera costes adicionales de financiación, almacenamiento y obsolescencia superiores a 300 €, la compra en volumen pierde su ventaja económica. El ejemplo supone que finalmente se necesitan las 100 unidades y que no existen otras diferencias de costes entre las alternativas.
Cuando existe la posibilidad comercial, negocia entregas fraccionadas, reposición frecuente o acuerdos de consignación. No todos los proveedores ofrecen estas modalidades y deben comprobarse sus condiciones, mínimos, transporte y responsabilidad sobre las existencias.
También es importante comparar el ahorro con el espacio que se libera para referencias de alta demanda. Un descuento atractivo en una pieza lenta puede resultar menos interesante que evitar retrasos en varias reparaciones.
Si el almacén ya está saturado, identifica primero las referencias cuya última compra todavía no se ha consumido. Comprueba sus salidas recientes, unidades disponibles, pedidos pendientes y previsión razonable antes de volver a solicitarlas.
Para cada posible compra por volumen, anota el ahorro esperado, el tiempo de cobertura, el espacio necesario y las condiciones de devolución o cancelación. La decisión será más sólida que aplicar una regla general basada únicamente en el precio unitario.
Reducir compras innecesarias libera capacidad, pero esa capacidad puede volver a ocuparse rápidamente si las devoluciones se mezclan con mercancía disponible y dejan de tener un tratamiento definido.
El error de mezclar devoluciones con stock bueno que te genera roturas « fantasma »
Una rotura fantasma aparece cuando el sistema muestra una pieza disponible, pero esa unidad no puede utilizarse o venderse. Una devolución dañada, incompleta o pendiente de comprobar puede provocar exactamente ese resultado si vuelve automáticamente al inventario vendible.
El problema suele descubrirse tarde: el taller promete la reparación porque consulta una existencia positiva y, al preparar el trabajo, encuentra una pieza deteriorada o incompatible.
Para evitarlo, establece una zona física de cuarentena separada de las ubicaciones de venta. Toda devolución debe permanecer fuera del stock disponible hasta que se confirme su estado y destino.
En automoción conviene distinguir al menos tres situaciones: una pieza nueva devuelta sin utilizar, una pieza defectuosa que puede originar una reclamación al proveedor y una pieza usada o reconstruida. Su tratamiento no es intercambiable.
El artículo 9 del Real Decreto 1457/1986 publicado en el BOE establece condiciones aplicables a los recambios utilizados en talleres españoles y contempla requisitos específicos para determinados usos de piezas usadas o reconstruidas. También exige disponer de justificación documental sobre el origen y precio de los repuestos utilizados en las reparaciones.
Esta regulación no impone un circuito universal de tres estados para las devoluciones comerciales. La siguiente organización es una propuesta de control interno:
| Estado | Tratamiento físico y documental | Disponible para venta |
|---|---|---|
| En revisión | Zona separada; comprobar referencia, estado y documentación. | No |
| Devolvible a proveedor | Separar y tramitar según las condiciones de devolución aceptadas. | No |
| Reingresa como vendible | Validar el estado y registrar el movimiento hacia la ubicación comercial. | Sí, una vez validado |
Las piezas que no puedan venderse ni devolverse deben recibir un destino adicional adecuado, sin quedar indefinidamente en revisión. Cuando se trate de piezas usadas o reconstruidas, verifica las condiciones jurídicas y técnicas aplicables antes de destinarlas a una reparación.
El movimiento de reingreso debe quedar identificado y no duplicar unidades que ya se hayan contabilizado. Así, una devolución deja de ser una entrada automática y se convierte en una decisión comprobable.
La separación física soluciona una parte del problema. La otra consiste en procesar las devoluciones con suficiente regularidad para que la zona de revisión no termine convertida en otro almacén saturado.
Lo esencial antes de organizar las devoluciones
- Una unidad devuelta no debe aumentar automáticamente el stock vendible: primero hay que comprobar su estado.
- La trazabilidad permite identificar el origen de la pieza y gestionar correctamente las reclamaciones y movimientos de inventario.
- El espacio ocupado por devoluciones pendientes también tiene un coste; conviene medirlo y establecer responsables de resolución.
Cómo gestionar devoluciones sin saturar tu almacén los lunes y perder margen
Las devoluciones pueden concentrarse al comienzo de la semana si el negocio acumula operaciones del fin de semana o recibe entregas agrupadas. No ocurre necesariamente en todos los talleres, pero cuando existe ese patrón, esperar varios días para procesarlas favorece el desorden.
El circuito debería comenzar en el momento de recepción. Identifica la referencia, quién devuelve la pieza, el motivo, el estado físico y la operación de origen. Una etiqueta o registro único evita que los productos pendientes acaben dispersos por el almacén.
Asigna después un responsable de decidir si la pieza puede reingresar en existencias, debe reclamarse al proveedor o requiere otro destino. Para las devoluciones al proveedor, consulta sus condiciones comerciales, plazos de aceptación y documentación exigida.
Conservar la factura, el albarán u otra referencia de compra facilita la trazabilidad y la reclamación. Sin embargo, no debe afirmarse que todos los proveedores exijan exactamente los mismos documentos o apliquen las mismas penalizaciones: esas condiciones dependen del contrato y de la operación.
Una rutina diaria breve puede evitar acumulaciones. Por ejemplo, reservar una franja al inicio o al cierre de la jornada para revisar las piezas recibidas y actualizar su estado. La duración necesaria depende del volumen real de devoluciones.
Para saber si el circuito funciona, sigue dos indicadores complementarios:
- Valor pendiente: suma del coste registrado de las piezas que todavía no tienen un destino resuelto.
- Antigüedad pendiente: días transcurridos desde la recepción de cada devolución sin resolver.
Establece un objetivo interno para ambos indicadores y revisa especialmente las piezas próximas a sus plazos comerciales de devolución. Una pieza puede tener poco valor individual y, aun así, representar una pérdida relevante si queda olvidada hasta perder la posibilidad de reclamación.
El lunes, si existe un pico de recepción, clasifica primero las devoluciones por fecha límite, necesidad de inspección y valor económico. No es necesario mezclar todas las piezas en una misma cola física: las que requieren atención urgente deben poder identificarse sin buscar entre cajas acumuladas.
Una devolución correctamente procesada que vuelve a ser vendible debe alimentar las existencias reales y, cuando corresponda, los registros de movimientos utilizados para analizar demanda y reposición. Conviene distinguir siempre una devolución de una venta nueva para no distorsionar el análisis ABC.
Una devolución mal gestionada, por el contrario, puede provocar dos problemas simultáneos: una existencia ficticia que desemboca en una rotura y un producto físicamente almacenado que inmoviliza espacio y capital.
Empieza con una revisión de las roturas recientes, una muestra de conteo físico y un listado de devoluciones pendientes. Con esos tres registros puedes decidir qué referencias proteger, cuáles dejar de reponer temporalmente y qué errores corregir antes de invertir en más mercancía. La gestión de inventarios mejora cuando cada unidad disponible, cada compra y cada devolución responde a una necesidad verificable.
¿Cuántos meses de ventas necesito para empezar a controlar el inventario?
Un periodo de 60 a 90 días puede servir para construir un primer diagnóstico operativo, especialmente en referencias de rotación frecuente. Para productos estacionales o con demanda muy intermitente, ese periodo puede resultar insuficiente. Conviene incorporar más historial disponible y registrar pedidos excepcionales antes de definir mínimos de reposición.
¿Es necesario comprar un programa de gestión de almacenes para reducir las roturas?
No necesariamente. Una pyme con pocas referencias y operaciones controlables puede empezar con una hoja de cálculo, registros de ventas y conteos físicos. A medida que aumentan los productos, ubicaciones y movimientos simultáneos, una solución integrada puede reducir errores de registro y facilitar la actualización de existencias.
¿Cómo tratar una referencia que lleva meses sin venderse pero es crítica para una reparación?
No conviene eliminarla automáticamente del inventario por su baja rotación. Evalúa el impacto de no tenerla, la posibilidad de conseguirla con rapidez, el plazo del proveedor y su coste de almacenamiento. En algunos casos merece mantener una unidad de reserva; en otros, puede resultar más eficiente garantizar un suministro rápido bajo pedido.
¿Qué indicador debería revisar primero para saber si baja el riesgo de rotura?
Empieza registrando las incidencias de falta de existencias en referencias críticas y las ventas o reparaciones afectadas. Compáralas por periodos equivalentes y acompaña el resultado con el valor de inventario y la exactitud de los conteos. Una reducción de roturas que exige duplicar el capital inmovilizado no demuestra, por sí sola, una gestión más eficiente.