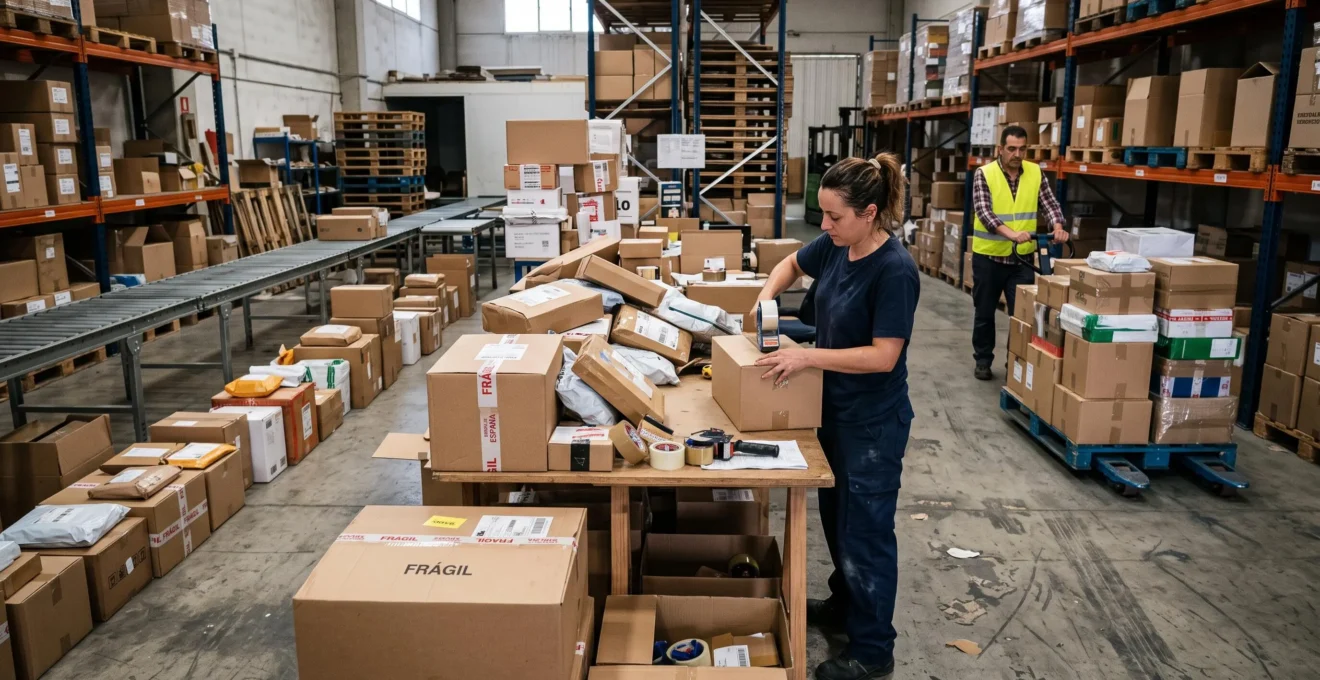
El martes y el jueves, a última hora de la tarde, el almacén se llena de pedidos preparados que todavía no pueden salir. Hay operarios disponibles, espacio suficiente y mercancía localizada, pero las expediciones se retrasan. La reacción habitual consiste en acelerar el picking, pedir horas extraordinarias o contratar transporte urgente. Ninguna de estas medidas corrige necesariamente el problema.
Cuando los pedidos se acumulan únicamente en determinadas franjas, conviene investigar cómo circula el trabajo entre las estaciones, no solo cuánto produce cada empleado. Un puesto saturado, una liberación descontrolada de órdenes o un horario de recogida mal sincronizado pueden comprometer toda la tarde.
La alternativa es medir los tiempos de espera, localizar la restricción efectiva, controlar los pedidos abiertos y ajustar la liberación del trabajo a la capacidad disponible. Son cambios que pueden probarse con los recursos existentes antes de plantear nuevas inversiones. El objetivo no es mantener a todo el personal ocupado constantemente, sino conseguir que los pedidos completos salgan a tiempo.
Cómo recuperar el control de las expediciones
- Localiza la estación que limita las salidas durante las dos tardes críticas, midiendo colas y capacidad real.
- Regula los pedidos liberados mediante límites de trabajo en proceso y franjas de preparación.
- Comprueba el resultado con el lead time, las expediciones puntuales y el porcentaje de envíos urgentes.
- ¿Por qué se colapsa la expedición aunque tengas personal y espacio suficientes?
- ¿Cómo mapear tu flujo en 1 día para descubrir dónde se pierde tiempo por pedido?
- Oleadas o picking continuo: qué te conviene cuando tienes picos a las 18:00 y desgaste irregular
- El error de ‘arreglar’ el picking y colapsar el empaquetado la misma semana
- Qué regla de límite WIP reduce el caos cuando entran 30 pedidos en 10 minutos
- ¿Cómo hacer un ABC en 60 minutos y decidir qué controlar cada semana?
- ¿Cómo medir tu lead time real para descubrir dónde se pierden horas sin verlas?
- Cómo bajar tus tiempos de entrega sin pagar envíos urgentes en una parte de tus pedidos
¿Por qué se colapsa la expedición aunque tengas personal y espacio suficientes?
La expedición se colapsa cuando la carga de trabajo supera la capacidad disponible de una estación concreta, aunque el resto del almacén tenga margen. El problema suele agravarse por llegadas concentradas, tiempos de preparación variables y tareas que compiten por los mismos recursos. Para resolverlo, hay que identificar qué operación restringe realmente las salidas durante el pico.
Imagina una operativa hipotética con tres estaciones consecutivas: picking capaz de completar 80 pedidos por hora, empaquetado con capacidad para 50 y expedición preparada para gestionar 70. Si todos los pedidos necesitan pasar por las tres estaciones, el sistema no podrá mantener un caudal superior a 50 pedidos por hora sin acumular trabajo, aunque las demás estaciones dispongan de capacidad sobrante.
La diferencia fundamental está entre capacidad nominal y capacidad disponible. La primera describe el rendimiento previsto en condiciones habituales. La segunda incorpora las circunstancias reales de una tarde crítica: incidencias, cambios de formato, ausencias, interrupciones y tiempo dedicado a documentación.
Conviene calcular ambas capacidades por estación y por franja horaria, utilizando la misma unidad: pedidos completados, líneas preparadas o minutos de trabajo estándar, según corresponda. Comparar únicamente el número de empleados puede ocultar diferencias importantes entre pedidos sencillos y expediciones especiales.
También importa cómo llegan las órdenes. Treinta pedidos recibidos en diez minutos pueden originar una cola inmediata, aunque la demanda total de la hora resulte asumible. Una media horaria aceptable no garantiza que el proceso soporte cualquier concentración de entradas.
Además, el cuello de botella puede desplazarse. En una jornada con muchos pedidos de varias referencias, quizá domine el picking. Cuando predominan productos voluminosos o documentación adicional, el empaquetado o la expedición pueden convertirse en la restricción principal.
Por eso, el diagnóstico debe repetirse durante las franjas problemáticas y diferenciar la acumulación ocasional de una restricción persistente.
El siguiente paso consiste en observar el recorrido completo de los pedidos y registrar dónde permanecen detenidos. Sin esa información, incluso una mejora aparentemente lógica puede actuar sobre el puesto equivocado.
¿Cómo mapear tu flujo en 1 día para descubrir dónde se pierde tiempo por pedido?
Puedes elaborar un primer mapa operativo en una jornada registrando cuándo entra cada pedido, cuándo comienza y termina cada fase y cuándo sale del almacén. La diferencia entre el tiempo total y el tiempo dedicado a operaciones activas revela las esperas. No necesitas implantar un software nuevo para obtener un diagnóstico inicial.
La metodología de cartografía del flujo de valor del Lean Enterprise Institute propone representar conjuntamente los movimientos de materiales e información, documentar el estado actual y utilizarlo como base para diseñar mejoras. Aplicada a expediciones, permite observar el proceso completo en lugar de evaluar cada puesto aisladamente.
Para un primer análisis, utiliza las fases existentes en tu almacén. Por ejemplo: recepción o registro del pedido, liberación a preparación, picking, empaquetado y expedición. Si algunas etapas se ejecutan fuera del horario observado, registra también esos cambios de jornada.
El registro puede hacerse con una hoja de cálculo o una ficha que acompañe al pedido. Lo importante es utilizar una identificación única y marcas horarias consistentes. Si resulta imposible registrar toda la actividad, selecciona una muestra que incluya pedidos simples, complejos, urgentes y ordinarios.
Mapa de flujo operativo: cinco acciones y cinco entregables
- Selecciona los pedidos que vas a seguir durante la tarde crítica. Entregable: listado de identificadores y tipos de pedido.
- Registra entrada, inicio y fin de cada fase y salida. Entregable: hoja de marcas horarias verificables.
- Calcula tiempos de manipulación y espera entre estaciones. Entregable: desglose temporal por pedido.
- Compara carga entrante, pedidos completados y cola de cada estación por intervalo. Entregable: mapa de saturaciones y capacidades observadas.
- Escoge una restricción prioritaria y una prueba de mejora. Entregable: ficha con responsable, cambio previsto e indicador de comprobación.
Un ejemplo hipotético: un pedido permanece 70 minutos en el circuito y requiere 25 minutos de manipulación efectiva. Los otros 45 minutos son espera, traslado, retención u otras actividades que deben distinguirse. El dato no identifica por sí solo la causa, pero permite dirigir la observación hacia los intervalos sin trabajo efectivo.
No te limites al promedio. Registra mínimos, máximos y frecuencia de las esperas. Dos estaciones con tiempos medios similares pueden comportarse de manera muy diferente cuando aumenta la demanda. Conviene asimismo verificar cuántas órdenes siguen abiertas al final de cada franja.
Este mapa inicial no sustituye un estudio exhaustivo, pero ofrece una base para decidir cómo liberar los pedidos. Con la restricción localizada, ya puedes comparar la preparación por oleadas y el flujo continuo.
Oleadas o picking continuo: qué te conviene cuando tienes picos a las 18:00 y desgaste irregular
Cuando los pedidos se concentran alrededor de las 18:00, conviene comparar el picking por oleadas con la preparación continua según la capacidad de empaquetado, las rutas de recogida y las fechas límite. Las oleadas pueden facilitar la agrupación y los recorridos compartidos; el picking continuo permite dosificar el trabajo. Ningún modelo resulta superior en todos los almacenes.
En la preparación por oleadas, un conjunto de pedidos se libera para procesarlo en un bloque determinado. Agrupar órdenes compatibles puede reducir desplazamientos o facilitar una planificación por rutas, pero también puede entregar una cantidad considerable de trabajo a empaquetado en un periodo corto.
En el picking continuo, las órdenes se liberan progresivamente según prioridades y capacidad. Esto facilita controlar las colas posteriores, aunque puede aumentar desplazamientos o fragmentar operaciones que resultarían más eficientes agrupadas.
| Criterio | Picking por oleadas | Picking continuo |
|---|---|---|
| Liberación de pedidos | Bloques programados | Entrada progresiva y controlada |
| Recorridos | Posibilidad de agrupar desplazamientos | Puede necesitar recorridos más frecuentes |
| Carga en empaquetado | Riesgo de entradas concentradas | Mayor posibilidad de nivelar las entradas |
| Control de plazos | Depende del diseño y calendario de oleadas | Permite priorizar órdenes próximas al vencimiento |
| Uso preferente | Pedidos agrupables y capacidad posterior coordinada | Demanda variable y necesidad de regular el trabajo abierto |
La investigación sobre equilibrado de cargas en preparación manual de pedidos considera la disponibilidad de las órdenes, sus fechas límite y su distribución entre franjas. Este enfoque respalda la necesidad de planificar por intervalos, aunque no establece una superioridad universal de un modelo.
El desgaste irregular de los equipos merece una observación separada. Si determinadas carretillas, transpaletas o estaciones soportan la mayor parte de las operaciones durante los picos, revisa su utilización, mantenimiento y condiciones de trabajo. No debe atribuirse una avería directamente a la concentración de pedidos sin verificar su causa.
En España, las recomendaciones del INSST sobre almacenamiento de materiales incluyen prevenir zonas de congestión, reducir manipulaciones innecesarias, mantener las instalaciones y utilizar equipos adecuados. Cualquier cambio de flujo debe respetar también las vías de circulación y las condiciones de seguridad.
Para comparar ambos sistemas, realiza pruebas acotadas con pedidos de complejidad semejante y registra por intervalo: órdenes terminadas, cola en empaquetado, puntualidad y tiempo de manipulación. Si comparas semanas distintas, identifica diferencias de demanda y personal que puedan alterar el resultado.
El modelo adecuado será el que mantenga estable el flujo completo. Acelerar la primera parte sin garantizar capacidad posterior puede trasladar la congestión a empaquetado.
El error de ‘arreglar’ el picking y colapsar el empaquetado la misma semana
Mejorar la velocidad del picking puede empeorar las expediciones si empaquetado no puede absorber el nuevo ritmo. El resultado es una acumulación de pedidos preparados, más trabajo en proceso y mayor dificultad para localizar órdenes prioritarias. Antes de acelerar una estación, hay que comprobar la capacidad disponible de la siguiente y sincronizar ambas operaciones.
Supongamos un caso hipotético: la preparación pasa de 45 a 65 pedidos por hora tras reorganizar ubicaciones. Sin embargo, empaquetado solo puede finalizar 50 pedidos por hora para esa combinación de productos. Si se mantiene la entrada máxima, la cola anterior a empaquetado puede crecer a razón de 15 pedidos por hora durante el intervalo observado, siempre que las condiciones permanezcan constantes.
La mejora local es real, pero el rendimiento de salida no aumenta en la misma proporción. Además, los pedidos semipreparados ocupan zonas de tránsito o superficies operativas, obligan a clasificarlos varias veces y hacen más difícil conocer su estado exacto.
La solución no consiste en exigir indefinidamente más velocidad al equipo receptor. Hay que coordinar la capacidad de cada fase mediante una secuencia:
- Medir el rendimiento efectivo de empaquetado con los tipos de pedido habituales.
- Comprobar si puede absorber el ritmo previsto de picking, incluidas incidencias y cambios de formato.
- Regular la liberación de órdenes cuando la estación siguiente se acerca a su capacidad.
- Evaluar una reasignación temporal de personal formado o una modificación de tareas, si es segura y viable.
- Verificar el caudal de expediciones terminadas, no solo los pedidos preparados.
Una reasignación temporal puede ser suficiente cuando el problema está limitado a dos tardes, pero debe comprobarse su efecto sobre las demás operaciones. Las horas extraordinarias, si llegan a contemplarse, deben ajustarse al marco laboral aplicable y no convertirse en una sustitución permanente de la planificación.
También es importante evitar que la congestión se interprete como un fallo personal de quien empaqueta. La restricción pertenece al diseño del flujo cuando se introduce trabajo más rápido de lo que puede procesarse.
Una vez equilibrados los ritmos, queda establecer una regla de entrada que impida que nuevas concentraciones vuelvan a saturar el sistema.
Qué regla de límite WIP reduce el caos cuando entran 30 pedidos en 10 minutos
Un límite WIP, o límite de trabajo en proceso, establece cuántos pedidos pueden permanecer abiertos simultáneamente en una estación o tramo del flujo. Cuando llegan 30 pedidos en diez minutos, no es necesario liberar todos a picking inmediatamente. Mantener una cola de órdenes pendientes y autorizar nuevas entradas según la capacidad aguas abajo puede estabilizar el proceso.
La clave es distinguir pedido recibido de pedido liberado. Una orden comercial puede quedar registrada y comprometida sin convertirse todavía en una caja abierta, un carro ocupado o una referencia pendiente de clasificación en la zona de trabajo.
Una política de liberación controlada permite mantener visibles ambas categorías. Los pedidos pendientes permanecen en una cola de planificación; los pedidos activos consumen capacidad y ocupan posiciones operativas.
Para determinar un límite inicial, mide el ritmo sostenible de la estación crítica, el tiempo medio que tarda un pedido activo en atravesar el tramo y la variabilidad observada. Como referencia conceptual, en un sistema estable el trabajo medio en proceso guarda relación con el caudal y el tiempo de permanencia. Esa relación no proporciona por sí sola un límite óptimo cuando existe alta variabilidad.
Ejemplo hipotético: regular una entrada de 30 pedidos
Entran 30 pedidos en diez minutos. El responsable establece provisionalmente un máximo de 12 órdenes activas en un tramo determinado, atendiendo a las capacidades y espacios observados. Las restantes permanecen pendientes de liberación.
A medida que se terminan órdenes y quedan posiciones disponibles, se autoriza la entrada de otras, respetando prioridades y horarios de transporte. El límite de 12 es ilustrativo: no es una recomendación universal ni demuestra por sí solo que se reduzcan los retrasos.
Antes de aplicar la regla, revisa cuántos pedidos próximos a su hora de corte necesitan entrar, qué tipos requieren más tiempo y cuál es la capacidad real del empaquetado. Si la cola pendiente contiene órdenes que no pueden cumplir su compromiso, limitar el WIP no soluciona la insuficiencia de capacidad: obliga a revisar prioridades o plazos.
Un tablero sencillo puede mostrar pedidos pendientes, activos y completados por estación. Cuando se alcanza el límite, no se libera trabajo adicional salvo una excepción justificada y documentada. Esto evita que cada operario decida individualmente abrir nuevas órdenes sin conocer la saturación general.
El resultado debe medirse con tiempos de espera, pedidos finalizados, incidencias y puntualidad. Un WIP menor no es necesariamente mejor si reduce el aprovechamiento de recursos o provoca incumplimientos.
Después de controlar la entrada, conviene identificar las referencias que más interrupciones producen. Una clasificación ABC orientada a expedición ayuda a concentrar el control donde tiene mayor utilidad.
¿Cómo hacer un ABC en 60 minutos y decidir qué controlar cada semana?
Para hacer un ABC operativo en una hora, exporta las referencias y sus movimientos recientes, ordénalas según el criterio que mejor explique los problemas de expedición y calcula su peso acumulado. Después, divide las referencias en grupos de prioridad alta, media y baja. El objetivo no es valorar el inventario, sino decidir dónde concentrar verificaciones y controles.
En gestión logística, clasificar exclusivamente por valor económico puede resultar insuficiente. Una referencia barata que aparece en muchos pedidos y genera incidencias puede merecer más atención operativa que un artículo de alto valor con pocas salidas.
Ravinder y Misra explican esta limitación en su publicación académica sobre clasificación ABC multicriterio. Su análisis respalda la elección de criterios según la finalidad de gestión, sin imponer porcentajes universales para cada categoría.
Para un primer ejercicio, selecciona un periodo con datos representativos y utiliza una sola variable principal, como número de líneas de pedido o frecuencia de movimientos. Si las incidencias están bien registradas, puedes analizarlas por separado y combinar prioridades posteriormente.
El procedimiento práctico consiste en exportar referencias y movimientos, ordenar de mayor a menor, calcular la proporción de cada referencia respecto al total y acumularla. A continuación, fija los cortes A, B y C conforme al volumen que puede gestionar el equipo. Documenta esos cortes para poder repetir el ejercicio.
La clasificación solo resulta útil si determina acciones distintas. Por ejemplo, las referencias A pueden recibir comprobaciones frecuentes de ubicación, disponibilidad y exactitud de inventario; las B, revisiones por muestreo; y las C, controles por incidencias, rotación o calendario.
| Clase | Prioridad operativa | Control propuesto |
|---|---|---|
| A | Referencias de mayor impacto en la preparación | Comprobación frecuente de existencias, ubicaciones e incidencias |
| B | Referencias de impacto intermedio | Muestreo y revisión periódica de anomalías |
| C | Referencias de menor movimiento o impacto observado | Control por excepción y recuentos programados |
Estas frecuencias son propuestas organizativas que deben ajustarse al riesgo de rotura de stock, a la trazabilidad exigible y al coste de los errores. Una referencia de baja rotación puede requerir un control estricto por su criticidad, aunque figure en la clase C por movimientos.
Por último, revisa la clasificación cuando aparezcan promociones, campañas estacionales o cambios importantes en la demanda. Una revisión fija ayuda a mantenerla actualizada, pero los eventos excepcionales pueden justificar adelantarla.
Reducir errores y búsquedas innecesarias puede contribuir a estabilizar el trabajo. Sin embargo, para saber si mejora realmente el servicio, también hay que medir cuánto tarda un pedido desde que entra hasta que sale.
¿Cómo medir tu lead time real para descubrir dónde se pierden horas sin verlas?
El lead time real de expedición es el tiempo transcurrido entre la recepción del pedido y su salida efectiva del almacén, según los hitos definidos. Para medirlo, registra ambos momentos y las fases intermedias, incluyendo las esperas entre turnos o jornadas. Separar tiempo calendario de tiempo operativo permite detectar retrasos que una medición limitada a horas trabajadas dejaría ocultos.
Muchas operaciones conocen cuánto tarda una persona en preparar un pedido, pero no cuánto tiempo permanece la orden esperando antes de comenzar. Tampoco siempre se registra cuánto transcurre entre el final del empaquetado y la entrega al transportista.
Establece primero dos marcas inequívocas: recepción válida del pedido y expedición física confirmada. Después, añade liberación, comienzo de picking, final de picking, comienzo de empaquetado y final de empaquetado. Distingue las pausas operativas de las esperas por documentación, incidencias y recogida.
El cálculo básico es:
Lead time de expedición = fecha y hora de salida − fecha y hora de recepción del pedido.
El tiempo total puede descomponerse en manipulación, espera y otras fases registradas, siempre que los intervalos estén definidos sin solapamientos ni omisiones.
Considera un ejemplo hipotético: un pedido entra el martes a las 18:00 y sale el miércoles a las 10:00. Su lead time calendario es de 16 horas, aunque el personal haya trabajado mucho menos tiempo sobre él. Si el cliente espera una expedición al día siguiente, las horas fuera de operación también cuentan para evaluar la promesa.
Para descubrir posibles acumulaciones de doce horas, no basta con calcular un promedio. Representa una línea temporal por pedido y examina aquellos que atraviesan el cierre de jornada. Compara especialmente pedidos recibidos antes y después de la hora límite de liberación.
La media puede ocultar situaciones extremas. Añade la mediana, los tiempos máximos y un percentil alto cuando la muestra sea suficiente. Segmenta por tipo de pedido, turno y transportista para evitar comparar operaciones con requisitos distintos.
También conviene distinguir lead time de expedición y plazo de entrega al cliente. El primero termina al salir el envío del almacén; el segundo incorpora el transporte y, en su caso, otros tiempos hasta la entrega final.
Con estos datos ya puedes comprobar qué pedidos requieren realmente un servicio urgente y cuáles podrían integrarse en la expedición ordinaria mediante una planificación más precisa.
Claves antes de cambiar el transporte
- La hora de corte debe guardar relación con la capacidad de preparación y el horario efectivo de recogida.
- El porcentaje de urgentes debe analizarse junto con la puntualidad y el tiempo real de expedición.
- Las mejoras de flujo deben verificarse antes de reducir márgenes de seguridad en los compromisos de entrega.
Cómo bajar tus tiempos de entrega sin pagar envíos urgentes en una parte de tus pedidos
Reducir los retrasos sin recurrir sistemáticamente a transporte urgente exige estabilizar primero las expediciones ordinarias. La prioridad debe ser controlar las entradas, evitar las colas delante de la estación crítica y coordinar la preparación con la hora de recogida. Solo después conviene revisar servicios de transporte, plazos comerciales e inversiones tecnológicas.
El envío urgente resulta necesario cuando las condiciones del pedido o el compromiso de entrega realmente lo requieren. Sin embargo, si se utiliza repetidamente para compensar órdenes que permanecieron horas sin procesarse, el sobrecoste puede estar ocultando un problema interno de planificación.
Ordena las mejoras de menor a mayor complejidad. Empieza por establecer franjas de liberación y límites WIP adaptados a los pedidos activos. Después, comprueba que la estación crítica funciona con una carga sostenible. Finalmente, ajusta la coordinación con el transportista.
La hora de corte o cut-off merece especial atención. Si un pedido debe entrar en la última recogida del día, el límite comercial para aceptarlo debe dejar tiempo suficiente para picking, empaquetado, verificación y documentación.
Adelantar ese límite puede mejorar la fiabilidad de las expediciones programadas, pero no reduce automáticamente el plazo de entrega de todos los pedidos. También puede trasladar algunas órdenes a la jornada siguiente. Por tanto, antes de modificarlo, compara el efecto sobre la promesa comercial y las necesidades del cliente.
Otra posibilidad consiste en negociar con el transportista la hora de recogida, las ventanas de carga o la organización de las rutas. La viabilidad depende de sus servicios y del volumen contratado; no debe suponerse que siempre aceptará un horario diferente.
Para evaluar el cambio, utiliza un cuadro de seguimiento semanal:
| Indicador | Qué mide | Qué comprobar |
|---|---|---|
| Lead time de expedición | Tiempo desde recepción hasta salida | Evolución y dispersión por tipo de pedido |
| Expediciones puntuales | Proporción que cumple la salida comprometida | Fiabilidad antes y después del cambio |
| Pedidos con transporte urgente | Pedidos urgentes sobre el total expedido | Tendencia y motivos de urgencia |
| Cola en la estación crítica | Trabajo pendiente por intervalo | Acumulación en las tardes problemáticas |
| Incidencias y reprocesos | Órdenes con errores o trabajo repetido | Que la aceleración no perjudique la calidad |
El porcentaje de urgentes puede calcularse dividiendo el número de pedidos enviados mediante servicio urgente entre el total de pedidos expedidos y multiplicando por cien. Conviene separar urgencias solicitadas expresamente por el cliente de las provocadas por retrasos internos.
Si el porcentaje disminuye, revisa también el coste total de transporte, los incumplimientos y la satisfacción del servicio. Una reducción de urgentes carece de valor si produce un aumento de entregas tardías.
La automatización puede resultar útil cuando el volumen, la repetitividad y los datos justifican la inversión. No obstante, automatizar un circuito con colas mal gestionadas puede mantener la restricción o trasladarla a otro punto. La decisión debe basarse en el rendimiento completo del proceso.
Para empezar, selecciona las próximas dos tardes críticas, registra las salidas por intervalo, el WIP y los tiempos de espera, y aplica una sola mejora controlada. Compara los resultados con jornadas equivalentes antes de ampliar el cambio. Así podrás reducir las urgencias evitables sin comprometer el servicio ni asumir que necesitas aumentar plantilla.
¿Cómo saber si un retraso se debe al almacén o al transportista?
Compara la fecha y hora de salida comprometida con la confirmación efectiva de entrega al transportista y con los eventos posteriores de seguimiento. Si el pedido ya estaba disponible pero no fue recogido según lo acordado, revisa la coordinación del transporte. Si todavía estaba en preparación, analiza el flujo interno. Las incidencias de documentación, carga o confirmación deben registrarse por separado.
¿Es necesario implantar un SGA para controlar los cuellos de botella?
No necesariamente. Una hoja de cálculo y registros horarios consistentes permiten iniciar el diagnóstico. Un sistema de gestión de almacenes puede facilitar la trazabilidad y la obtención de indicadores, especialmente con grandes volúmenes o múltiples ubicaciones, pero su implantación no sustituye la definición de procesos, prioridades y responsabilidades.
¿Qué hacer si los pedidos prioritarios tienen preparaciones mucho más largas?
Clasifica las órdenes por complejidad y fecha límite, reserva capacidad para aquellas que necesitan más operaciones y revisa su avance antes de la hora de corte. Dar prioridad indiscriminada a todos los pedidos urgentes puede bloquear los ordinarios. La programación debe contemplar tanto la duración prevista como el compromiso de salida.
¿Cuándo tiene sentido aumentar la plantilla del almacén?
Cuando la demanda prevista supera de forma sostenida la capacidad disponible y las mejoras razonables de organización, equipos y coordinación no cubren el servicio requerido. Conviene estudiar la carga por estación y turno, las necesidades de formación, las condiciones laborales y el coste de las alternativas. Una acumulación limitada a dos tardes no demuestra por sí sola que sea necesaria una contratación permanente.
¿Cómo comprobar que una mejora logística se mantiene durante las campañas de alta demanda?
Compara semanas con niveles de demanda y combinaciones de pedidos equivalentes, observa la estación restrictiva y registra incumplimientos, WIP y lead time. Durante promociones o campañas estacionales, revisa anticipadamente las capacidades y las ventanas de liberación. Si cambian los productos o las condiciones de servicio, actualiza el diagnóstico en lugar de mantener límites establecidos para otra situación.